Por Que o Controle de Umidade é Essencial na Fabricação de Leite em Pó?
O controle de umidade na fabricação de leite em pó é fundamental para preservar as características físico-químicas do produto, manter sua estabilidade durante o armazenamento e evitar perdas ao longo do processo industrial. Embora a retirada de água seja justamente o objetivo da secagem, a exposição posterior do pó à umidade pode comprometer os resultados obtidos.
Durante a fabricação, o leite passa por etapas de concentração e secagem para reduzir significativamente seu conteúdo de água. O produto resultante precisa apresentar características adequadas de umidade, atividade de água, solubilidade, fluidez e estabilidade. Pequenas alterações nessas propriedades podem provocar empedramento, aderência em equipamentos, dificuldade de envase e perda de qualidade.
O desafio é que o leite em pó não está completamente protegido contra a umidade depois da secagem. Pelo contrário, suas partículas podem absorver vapor de água do ambiente, especialmente quando ficam expostas a condições inadequadas durante o resfriamento, transporte pneumático, armazenamento intermediário e embalagem.
Entre os principais problemas relacionados ao controle inadequado de umidade estão:
- Formação de grumos e aglomerados.
- Empedramento durante o armazenamento.
- Redução da fluidez do produto.
- Aderência de partículas em tubulações e equipamentos.
- Alterações na solubilidade e reconstituição.
- Aumento do risco de deterioração físico-química.
- Dificuldade de dosagem e envase.
- Maior geração de resíduos e perdas de produção.
Portanto, controlar a umidade não significa apenas garantir que o leite em pó saia do secador com determinado teor de água. É necessário preservar suas propriedades em todas as etapas posteriores, evitando que o produto volte a absorver umidade do ambiente.
2. Como a Umidade Afeta a Qualidade, a Conservação e a Vida Útil do Leite em Pó?
A presença de água influencia diretamente a estabilidade do leite em pó. Mesmo sendo um produto desidratado, sua composição continua sujeita a alterações quando ocorre absorção de umidade durante o processamento ou armazenamento.
Quando o pó absorve água, podem ocorrer mudanças na mobilidade dos componentes e na estrutura das partículas. A lactose, por exemplo, apresenta comportamento importante nesse processo. Em determinadas condições de temperatura e umidade, a lactose amorfa pode sofrer alterações estruturais e cristalização, favorecendo a formação de pontes entre partículas.
Esse fenômeno contribui para o empedramento e pode modificar características como fluidez, solubilidade e capacidade de dispersão em água.
A umidade também pode influenciar outras reações de deterioração. Dependendo da composição, da atividade de água, da temperatura e do tempo de armazenamento, podem ocorrer alterações relacionadas à oxidação de lipídios e à reação de Maillard, que envolve açúcares redutores e proteínas.
Além disso, o aumento da água disponível pode modificar as condições de estabilidade microbiológica. Isso não significa que qualquer aumento de umidade provoque automaticamente crescimento microbiano, mas demonstra por que a atividade de água precisa ser considerada junto com o teor de umidade.
Na prática industrial, os efeitos podem aparecer de diferentes maneiras:
- Produto com aparência irregular.
- Formação de blocos compactados.
- Alteração da cor e do sabor.
- Redução da capacidade de reconstituição.
- Dificuldade de escoamento em silos e dosadores.
- Variação na qualidade entre lotes.
O trabalho preventivo deve considerar tanto as condições do produto quanto o ambiente em que ele é processado e armazenado.
3. Qual é o Teor de Umidade Ideal do Leite em Pó Após a Secagem?
O teor de umidade do leite em pó é uma especificação importante para avaliar a qualidade do produto final. Entretanto, não existe um único valor operacional que possa ser aplicado indistintamente a todos os tipos de leite em pó e processos industriais.
O padrão Codex CXS 207-1999, que estabelece requisitos para leites em pó e produtos similares, prevê teor máximo de água de 5% para diferentes categorias de leite em pó abrangidas pela norma. Esse limite deve ser interpretado conforme a categoria do produto e os requisitos regulatórios e contratuais aplicáveis. Confira o padrão do Codex Alimentarius para leites em pó. <Cite refs={[“turn350728search26″,”turn350728search25”]}/>
Na prática, diferentes fabricantes podem trabalhar com especificações internas mais restritivas, conforme a composição, o tipo de leite em pó, a tecnologia de secagem, a embalagem e a vida útil pretendida.
Leite em pó integral, desnatado e formulações com diferentes proporções de proteínas e lactose podem apresentar comportamentos distintos diante da absorção de água. Por isso, não basta avaliar somente o percentual de umidade.
Também é importante considerar a atividade de água (Aw), que indica a disponibilidade da água para participar de reações e processos microbiológicos. Dois produtos com teor de umidade semelhante podem apresentar atividades de água diferentes, dependendo da composição e da forma como a água está associada aos componentes.
A definição do teor de umidade adequado deve considerar:
- Categoria e composição do leite em pó.
- Especificação de qualidade do fabricante.
- Tecnologia e condições de secagem.
- Atividade de água do produto.
- Estabilidade durante o armazenamento.
- Requisitos de solubilidade e fluidez.
- Condições de embalagem e distribuição.
O controle deve ser realizado por métodos analíticos apropriados e com procedimentos de amostragem representativos. Medir apenas uma amostra isolada pode não revelar variações existentes entre diferentes regiões do lote ou etapas do processo.
4. Qual é a Diferença Entre Umidade do Produto e Umidade Relativa do Ar na Indústria de Laticínios?
Essa é uma das distinções mais importantes para compreender o controle de umidade na fabricação de leite em pó.
A umidade do produto representa a quantidade de água presente no próprio leite em pó, normalmente expressa em percentual de massa. É uma propriedade que precisa atender às especificações de qualidade e aos requisitos aplicáveis ao produto.
Já a umidade relativa do ar representa a relação entre a pressão parcial do vapor de água presente no ar e a pressão de saturação na mesma temperatura. É expressa em porcentagem e varia conforme a temperatura e a quantidade de vapor existente.
Embora sejam variáveis diferentes, elas estão relacionadas. Quando o leite em pó fica exposto a um ambiente com umidade relativa elevada, suas partículas podem absorver água até que se estabeleça uma condição de equilíbrio entre o produto e o ar.
Esse processo depende também da temperatura, da composição do pó, da atividade de água, do tempo de exposição e das características das partículas.
Imagine uma situação em que o leite em pó sai do secador dentro da especificação. Durante o transporte até a embalagem, entretanto, permanece exposto a um ambiente com umidade elevada. Mesmo sem contato direto com água líquida, o produto pode absorver vapor de água e apresentar alterações.
É justamente nesse ponto que o controle ambiental se torna importante.
A indústria precisa acompanhar simultaneamente:
- Teor de umidade do leite em pó.
- Umidade relativa do ambiente.
- Temperatura do ar.
- Ponto de orvalho.
- Atividade de água do produto.
- Tempo de exposição ao ambiente.
A medição da umidade do produto não substitui o monitoramento ambiental. Da mesma forma, controlar a umidade relativa do ar não garante, por si só, que o leite em pó esteja dentro da especificação de umidade.
5. Por Que o Leite em Pó Absorve Umidade do Ambiente? Entenda a Higroscopicidade
A higroscopicidade é a capacidade que um material apresenta de absorver vapor de água do ambiente. O leite em pó possui componentes que interagem com a água, especialmente proteínas, lactose e sais minerais.
Essa característica faz com que o produto possa absorver umidade quando exposto a condições ambientais inadequadas. O comportamento depende da composição e da estrutura das partículas, além da temperatura e da umidade relativa do ar.
A lactose merece atenção especial. Durante a secagem por atomização, parte significativa dela pode permanecer em estado amorfo. Esse estado é relativamente instável e pode sofrer alterações quando o pó absorve água.
Com a entrada de umidade, a temperatura de transição vítrea da matriz pode diminuir. O material pode passar de uma condição mais rígida para outra mais flexível e pegajosa, favorecendo a aderência entre partículas.
A consequência pode ser o aparecimento de grumos, aglomeração indesejada e redução da fluidez.
A higroscopicidade também influencia o comportamento do leite em pó durante o armazenamento. Se a embalagem permitir a passagem de vapor de água ou apresentar falhas de fechamento, o produto poderá absorver umidade ao longo do tempo.
Por isso, a prevenção deve considerar o ambiente de produção e as características da embalagem final.
6. Como Evitar o Empedramento do Leite em Pó Durante a Fabricação e o Armazenamento?
O empedramento é um dos problemas mais conhecidos na fabricação de leite em pó. Ele acontece quando partículas inicialmente soltas passam a formar aglomerados ou blocos compactados, dificultando o escoamento e a utilização do produto.
Uma das causas está relacionada à absorção de umidade. Quando as partículas absorvem água, podem surgir regiões de maior mobilidade molecular e formação de pontes entre elas. Com o tempo, essas ligações podem se tornar mais resistentes e provocar aglomeração.
Entretanto, a umidade não é a única variável envolvida. Temperatura, composição, teor de lactose amorfa, tamanho das partículas, pressão de compactação e tempo de armazenamento também influenciam o fenômeno.
Para reduzir o risco de empedramento, a indústria deve atuar em diferentes etapas:
Controle do ambiente: manter condições de umidade adequadas nas áreas de resfriamento, transporte e embalagem.
Proteção durante a movimentação: reduzir o tempo de exposição do pó ao ar externo e evitar a entrada de ar úmido nos equipamentos.
Controle do produto: monitorar teor de umidade, atividade de água e propriedades físicas dos lotes.
Embalagem adequada: utilizar materiais com barreira compatível à transmissão de vapor de água e sistemas de fechamento eficientes.
Armazenamento: controlar temperatura, umidade e condições de empilhamento, evitando exposição a ambientes inadequados.
A indústria também deve avaliar o comportamento do produto durante o período de armazenamento. Um lote pode apresentar boa fluidez na saída da fábrica e desenvolver empedramento semanas depois, caso as condições de embalagem e estocagem não sejam adequadas.
7. Como a Umidade Afeta a Secagem por Atomização (Spray Dryer)?
A secagem por atomização, conhecida como spray drying, é uma das principais tecnologias utilizadas na fabricação de leite em pó. Nesse processo, o leite previamente concentrado é transformado em pequenas gotículas, que entram em contato com uma corrente de ar quente para promover a evaporação da água.
A eficiência da secagem depende de uma combinação de variáveis, incluindo temperatura do ar de entrada, temperatura de saída, vazão de alimentação, concentração do produto, características da atomização e condições do ar de secagem.
O objetivo é retirar água de maneira controlada, preservando as características nutricionais, funcionais e físicas do produto.
O comportamento da umidade durante a secagem é complexo. No início, a evaporação ocorre rapidamente na superfície das gotículas. À medida que a secagem avança, a água precisa migrar do interior da partícula para a superfície, onde será removida pelo ar.
Se as condições forem inadequadas, podem ocorrer diferenças na umidade residual das partículas, alterações estruturais e problemas de aderência.
A umidade do ar utilizado no secador também influencia o processo. O ar de secagem precisa apresentar condições psicrométricas compatíveis com a capacidade de evaporação desejada. Temperatura elevada, isoladamente, não garante uma secagem eficiente se o ar estiver com elevada quantidade de vapor de água.
Por isso, o controle deve considerar:
- Temperatura do ar de entrada.
- Temperatura do ar de saída.
- Umidade do ar de secagem.
- Vazão de alimentação do concentrado.
- Concentração de sólidos.
- Distribuição das gotículas.
- Tempo de residência.
- Umidade residual do pó.
A avaliação conjunta dessas variáveis permite identificar oportunidades de melhoria na eficiência energética e na estabilidade do produto.
8. Qual é o Impacto da Umidade nas Etapas de Resfriamento e Transporte Pneumático do Leite em Pó?
Depois da secagem, o leite em pó ainda precisa passar por etapas de resfriamento, separação, transporte e movimentação até chegar ao armazenamento ou à embalagem.
Essas operações representam pontos importantes de exposição à umidade. O produto pode sair do secador com características adequadas e sofrer alterações quando entra em contato com ar úmido durante o pós-processamento.
No resfriamento, é necessário controlar as condições do ar que entra em contato com as partículas. Se o ambiente apresentar umidade elevada, o pó poderá absorver vapor de água, especialmente quando permanecer exposto por períodos prolongados.
O transporte pneumático também merece atenção. Nesse sistema, o produto é movimentado por meio de uma corrente de ar. Se esse ar não apresentar condições adequadas, poderá introduzir umidade no processo.
Além disso, diferenças de temperatura entre o ar de transporte, o equipamento e o produto podem favorecer a condensação em determinadas superfícies.
As principais medidas preventivas incluem:
- Monitorar a umidade do ar de transporte.
- Avaliar a necessidade de tratamento do ar de reposição.
- Controlar a temperatura do produto antes da embalagem.
- Evitar entrada descontrolada de ar externo.
- Inspecionar filtros, tubulações e conexões.
- Verificar possíveis pontos de condensação.
- Reduzir o tempo de exposição do pó ao ambiente.
- Garantir que os equipamentos estejam secos antes da operação.
O transporte pneumático deve ser analisado como parte do sistema de controle de umidade, e não apenas como uma operação mecânica de movimentação do produto.
9. Como Controlar a Umidade nas Salas de Envase e Embalagem de Leite em Pó?
A sala de envase é uma das áreas mais importantes para o controle de umidade na fabricação de leite em pó. Nessa etapa, o produto já está seco e precisa permanecer protegido contra a absorção de vapor de água até ser acondicionado e hermeticamente fechado.
Quando a umidade relativa do ambiente está elevada, o pó pode absorver água durante o período de exposição. Isso pode afetar a fluidez, provocar aglomeração e dificultar a dosagem.
Além disso, a presença de umidade pode comprometer o funcionamento de alguns equipamentos, especialmente quando ocorre aderência de partículas em superfícies internas, funis, dosadores e sistemas de alimentação.
Para evitar esses problemas, a sala de embalagem precisa ser projetada e operada considerando as características do produto e a velocidade da linha.
Algumas medidas importantes são:
- Controlar a umidade relativa do ambiente.
- Monitorar a temperatura e o ponto de orvalho.
- Reduzir a exposição do produto antes do fechamento.
- Avaliar a vedação das embalagens.
- Utilizar materiais com barreira adequada ao vapor de água.
- Controlar a entrada de ar externo.
- Manter os equipamentos limpos e secos.
- Monitorar a qualidade do ar de reposição.
Também é importante considerar o fluxo de pessoas e materiais. Aberturas frequentes de portas, circulação entre áreas com diferentes condições ambientais e entrada de embalagens armazenadas em locais úmidos podem interferir na estabilidade da sala.
A condição ambiental precisa ser monitorada continuamente, especialmente em regiões e períodos do ano com elevada umidade atmosférica.
10. Por Que a Condensação Pode Contaminar e Comprometer a Produção de Leite em Pó?
A condensação ocorre quando o vapor de água presente no ar entra em contato com uma superfície cuja temperatura está abaixo do ponto de orvalho. Nesse momento, parte do vapor passa para o estado líquido, formando gotas.
Na indústria de laticínios, esse fenômeno merece atenção porque pode ocorrer em tubulações, estruturas metálicas, tetos, paredes, equipamentos e superfícies próximas às linhas de processamento.
Se gotas de água entrarem em contato com o leite em pó ou com superfícies que participam do processo, podem comprometer as condições sanitárias e a qualidade do produto.
A condensação também pode favorecer a deterioração de componentes, corrosão de estruturas e problemas em áreas de armazenamento.
Algumas situações que merecem atenção incluem:
- Tubulações frias expostas ao ar úmido.
- Superfícies metálicas próximas a áreas refrigeradas.
- Tetos com isolamento térmico insuficiente.
- Juntas e conexões com falhas de vedação.
- Entrada de ar quente e úmido.
- Diferenças acentuadas de temperatura entre ambientes.
- Equipamentos que apresentam condensação após ciclos de limpeza.
A prevenção exige controlar o ponto de orvalho e a temperatura das superfícies, além de corrigir falhas de isolamento e vedação.
É importante ressaltar que a desumidificação pode reduzir o risco de condensação ao diminuir a quantidade de vapor de água no ar, mas não substitui boas práticas de fabricação, higienização, manutenção e controle sanitário.
11. Como Evitar Aglomeração, Aderência e Acúmulo de Pó nos Equipamentos Industriais?
A aderência de leite em pó nas superfícies internas dos equipamentos pode comprometer a eficiência da produção, aumentar o tempo de limpeza e gerar perdas de matéria-prima.
O fenômeno pode estar relacionado à umidade absorvida pelas partículas, à temperatura das superfícies, à composição do pó e às condições de operação.
Quando a lactose amorfa absorve água, pode ocorrer redução da temperatura de transição vítrea. Em determinadas condições, a superfície das partículas se torna mais pegajosa, favorecendo sua adesão a paredes, tubulações, filtros e componentes dos sistemas de transporte.
A aglomeração também pode provocar dificuldades no escoamento e na dosagem. Em situações mais severas, o acúmulo de produto pode exigir paradas para limpeza e manutenção.
Para reduzir a ocorrência desses problemas, a indústria deve:
- Manter o ar de processo em condições adequadas.
- Evitar condensação nas superfícies internas.
- Controlar a temperatura dos equipamentos.
- Monitorar a umidade residual do produto.
- Avaliar a velocidade e as condições do transporte pneumático.
- Inspecionar filtros e sistemas de separação.
- Estabelecer procedimentos de limpeza e manutenção.
A identificação dos pontos de acúmulo é importante para direcionar as correções. Se o problema acontece sempre na mesma região, pode existir uma condição localizada de temperatura, fluxo de ar ou geometria do equipamento que favorece a aderência.
12. Como Monitorar a Umidade Relativa, o Ponto de Orvalho e a Umidade Residual do Produto?
Um programa eficiente de controle de umidade precisa utilizar medições adequadas em diferentes etapas da produção.
A medição da umidade relativa permite acompanhar a condição do ar. Já o ponto de orvalho ajuda a avaliar a possibilidade de condensação em superfícies frias. A umidade residual e a atividade de água, por sua vez, permitem avaliar características importantes do próprio leite em pó.
Esses parâmetros devem ser interpretados em conjunto.
Umidade relativa do ar: indica a relação entre a pressão parcial do vapor de água e a pressão de saturação na temperatura medida.
Ponto de orvalho: representa a temperatura em que o ar atinge a saturação ao ser resfriado sob condições específicas.
Umidade residual do produto: representa a quantidade de água presente no leite em pó, geralmente expressa em percentual.
Atividade de água: representa a disponibilidade da água no produto para participar de reações químicas e processos microbiológicos.
A instrumentação deve ser distribuída em pontos estratégicos, como:
- Saída do secador.
- Área de resfriamento.
- Sistemas de transporte pneumático.
- Silos intermediários.
- Salas de envase.
- Armazenamento de produto acabado.
- Sistemas de tratamento de ar.
Também é recomendável manter registros históricos. Uma medição pontual pode indicar uma condição aparentemente adequada, mas não revelar variações de umidade que ocorrem durante determinados horários, mudanças climáticas ou períodos de maior movimentação de produtos.
O monitoramento contínuo ajuda a relacionar as condições ambientais com problemas de empedramento, aderência e alterações na qualidade.
Para compreender melhor a relação entre temperatura e umidade, a equipe pode utilizar a calculadora de umidade relativa e a calculadora de ponto de orvalho da Desumec como ferramentas de apoio didático.
13. Como a Desumidificação Industrial Melhora a Produção de Leite em Pó?
A desumidificação industrial é uma alternativa para controlar a quantidade de vapor de água presente no ar em ambientes nos quais a umidade elevada compromete a estabilidade do processo.
Na fabricação de leite em pó, essa tecnologia pode ser especialmente relevante nas etapas de resfriamento, transporte, armazenamento intermediário e embalagem.
Quando o ar apresenta elevada umidade relativa, as partículas de leite em pó podem absorver vapor de água. Ao reduzir a umidade do ambiente, a indústria pode diminuir essa exposição e contribuir para preservar a fluidez e as características físicas do produto.
A desumidificação também pode ajudar a reduzir a possibilidade de condensação em superfícies cuja temperatura esteja próxima ou abaixo do ponto de orvalho do ambiente.
Entre os benefícios potenciais estão:
- Menor exposição do pó ao vapor de água.
- Redução do risco de empedramento.
- Melhoria da estabilidade durante o envase.
- Menor possibilidade de aderência em equipamentos.
- Maior controle das condições ambientais.
- Redução de perdas associadas à absorção de umidade.
- Maior previsibilidade operacional.
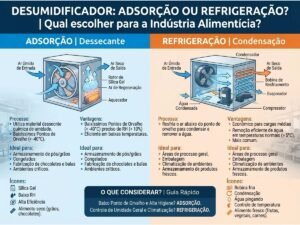
A tecnologia utilizada depende das condições da aplicação. Sistemas de desumidificação por refrigeração podem ser adequados em determinadas faixas de temperatura e umidade. Já sistemas dessecantes podem ser considerados quando o processo exige pontos de orvalho mais baixos ou condições específicas de controle.
A escolha não deve ser baseada apenas no tamanho da sala. É necessário avaliar a carga de umidade, a temperatura de operação, a renovação de ar, a infiltração, a quantidade de pessoas, a movimentação de produtos e as condições de processo.
A Desumec trabalha com desumidificadores industriais e tecnologias voltadas ao controle de umidade em ambientes industriais. Em uma fábrica de leite em pó, a aplicação deve considerar os requisitos sanitários, a integração com os sistemas existentes e as necessidades específicas de cada etapa produtiva.
14. Quais São os Erros Mais Comuns no Controle de Umidade em Fábricas de Leite em Pó?
Mesmo com equipamentos de secagem modernos, uma fábrica pode apresentar problemas de umidade quando não existe integração entre o controle do produto e as condições ambientais.
Um dos erros mais comuns é concentrar toda a atenção no secador. Embora essa etapa seja essencial, o leite em pó continua exposto à absorção de umidade durante o resfriamento, transporte, armazenamento e embalagem.
Outro erro é monitorar somente a umidade relativa em um ponto da instalação. A sala de embalagem, por exemplo, pode apresentar condições diferentes das áreas próximas aos silos ou sistemas de transporte pneumático.
Também é comum confundir teor de umidade com atividade de água. São propriedades diferentes e precisam ser avaliadas de acordo com os objetivos do controle de qualidade.
Entre os erros que merecem atenção estão:
1. Controlar somente a umidade residual: não considerar a exposição do produto ao ambiente depois da secagem.
2. Ignorar a higroscopicidade: não avaliar a capacidade do leite em pó de absorver vapor de água.
3. Não monitorar o ar de transporte: permitir que sistemas pneumáticos introduzam umidade no processo.
4. Desconsiderar a embalagem: utilizar materiais ou sistemas de fechamento incompatíveis com a sensibilidade do produto.
5. Instalar sensores em locais inadequados: realizar medições que não representam as condições reais do processo.
6. Não avaliar o ponto de orvalho: ignorar o risco de condensação em tubulações, equipamentos e estruturas.
7. Utilizar desumidificação sem diagnóstico: instalar equipamentos sem identificar as fontes de umidade e calcular a carga real do ambiente.
8. Não registrar dados históricos: perder a oportunidade de relacionar variações ambientais aos problemas de qualidade.
A correção desses erros exige uma abordagem integrada entre engenharia, produção, manutenção e controle de qualidade.

15. Como Implementar um Projeto de Controle de Umidade na Fabricação de Leite em Pó?
A implementação de um projeto de controle de umidade deve começar pela identificação dos pontos em que o produto está mais exposto à absorção de água e das áreas que apresentam maior dificuldade para manter condições ambientais estáveis.
Não basta escolher um desumidificador e definir um valor de umidade relativa. É necessário compreender o funcionamento da instalação, as características do produto, a movimentação do ar e as fontes de entrada de vapor de água.
Um projeto técnico pode ser estruturado em sete etapas.
Etapa 1 — Levantamento das condições de produção
Identificar as características da fábrica, as etapas de processamento, a capacidade produtiva, os tipos de leite em pó fabricados e os requisitos de qualidade.
Etapa 2 — Identificação dos pontos críticos
Mapear secadores, áreas de resfriamento, transporte pneumático, silos, salas de embalagem e armazenamento intermediário.
Etapa 3 — Diagnóstico das fontes de umidade
Avaliar infiltração de ar externo, renovação de ar, abertura de portas, movimentação de produtos, umidade dos materiais e possíveis fontes de vapor.
Etapa 4 — Monitoramento ambiental
Medir temperatura, umidade relativa e ponto de orvalho em diferentes regiões da instalação. Comparar os resultados com as especificações de processo e as necessidades de conservação do produto.
Etapa 5 — Avaliação do produto
Verificar teor de umidade, atividade de água, fluidez, solubilidade e comportamento durante o armazenamento.
Etapa 6 — Definição das soluções técnicas
Avaliar melhorias de vedação, tratamento do ar, controle da renovação, isolamento de superfícies e instalação de sistemas de desumidificação industrial, quando necessários.
Etapa 7 — Validação e acompanhamento
Acompanhar os resultados após as intervenções, verificando a estabilidade ambiental, a qualidade do produto, a redução de perdas e a eficiência operacional.
O projeto precisa considerar também os requisitos de higiene e segurança dos alimentos. Os equipamentos, materiais e soluções de tratamento de ar devem ser compatíveis com as condições sanitárias da indústria de laticínios.
Para empresas que enfrentam problemas recorrentes de umidade, um projeto de controle de umidade industrial pode ajudar a identificar as causas e avaliar alternativas técnicas para melhorar a estabilidade do ambiente produtivo.
Perguntas Frequentes Sobre Controle de Umidade na Fabricação de Leite em Pó
Qual é o teor de umidade ideal do leite em pó?
O teor adequado depende da categoria do produto, da composição e da especificação de qualidade. O Codex Alimentarius estabelece limite máximo de água de 5% para as categorias de leite em pó abrangidas pela norma CXS 207-1999. O fabricante também deve considerar os requisitos regulatórios aplicáveis e as características de estabilidade desejadas.
Por que o leite em pó empedra?
O empedramento pode ocorrer devido à absorção de umidade, à formação de pontes entre partículas e às alterações estruturais da lactose. Temperatura, composição, tempo de armazenamento e condições de embalagem também influenciam o fenômeno.
A umidade relativa do ar interfere na qualidade do leite em pó?
Sim. O leite em pó pode absorver vapor de água do ambiente. Essa absorção pode alterar sua fluidez, atividade de água, estabilidade e capacidade de reconstituição.
O que é higroscopicidade do leite em pó?
É a capacidade do produto de absorver vapor de água do ambiente. Essa propriedade depende da composição, da estrutura das partículas, da temperatura e das condições de umidade relativa.
Qual é a importância do ponto de orvalho na fabricação de leite em pó?
O ponto de orvalho ajuda a identificar condições favoráveis à condensação em superfícies frias. Seu monitoramento é importante para proteger equipamentos, tubulações, estruturas e áreas de processamento contra a formação de água.
A desumidificação industrial pode evitar empedramento do leite em pó?
Pode ajudar a reduzir a absorção de umidade durante as etapas de resfriamento, transporte e embalagem. Entretanto, o resultado depende da composição do produto, da temperatura, das condições de processo e da qualidade da embalagem.
Qual é a diferença entre umidade e atividade de água?
A umidade representa a quantidade total de água presente no produto. A atividade de água representa a disponibilidade dessa água para participar de reações e processos microbiológicos. São parâmetros complementares e não devem ser tratados como equivalentes.
Como evitar que o leite em pó absorva umidade durante o envase?
É importante controlar a umidade relativa da sala, reduzir o tempo de exposição do produto, proteger o pó durante a movimentação e utilizar embalagens com barreira adequada ao vapor de água e fechamento eficiente.
O transporte pneumático pode aumentar a umidade do leite em pó?
Sim, caso o ar utilizado no transporte apresente condições inadequadas. O ar pode introduzir vapor de água no processo, favorecendo a absorção de umidade e a formação de aglomerados.
Toda fábrica de leite em pó precisa de um desumidificador industrial?
Não necessariamente. A necessidade depende da carga de umidade, das condições ambientais, do processo produtivo e dos requisitos de qualidade. Um diagnóstico técnico deve indicar se a desumidificação é necessária e qual tecnologia é mais adequada.
Controle de Umidade: Mais Qualidade e Estabilidade na Produção de Leite em Pó
A fabricação de leite em pó exige controle rigoroso das condições de secagem, resfriamento, transporte, armazenamento e embalagem. Embora a remoção de água seja uma etapa essencial do processo, a exposição posterior do produto à umidade pode comprometer sua estabilidade e provocar empedramento, aderência e alterações nas propriedades físicas.
Por isso, o controle de umidade precisa ir além da medição do teor de água do produto final. É necessário acompanhar a umidade relativa do ambiente, o ponto de orvalho e a atividade de água, identificando os pontos em que o leite em pó pode absorver vapor durante a produção.
A desumidificação industrial pode contribuir para manter condições ambientais mais estáveis, especialmente em áreas de resfriamento, transporte e embalagem. Quando corretamente especificada, essa tecnologia ajuda a proteger o produto e reduzir problemas relacionados ao excesso de umidade.
A Desumec desenvolve soluções de controle de umidade para ambientes industriais que exigem estabilidade e confiabilidade operacional. Se sua fábrica enfrenta problemas de empedramento, absorção de umidade ou dificuldade para manter condições ambientais adequadas, entre em contato com a equipe da Desumec para avaliar as necessidades da instalação.